-
 +86-0571-83175630
-
 [email protected]


Termiskt ledande isolerande beläggning för TSC Power Modules
En termiskt ledande isolerande beläggning är ett funktionellt isolerande basmaterial som ger dielektriskt högspänningsskydd och en plan monteringsyta, med värmeledning som en sekundär fördel. Till skillnad från ett termiskt gränssnittsmaterial (TIM) kan det inte eliminera luftgap i gränssnittet på egen hand, så det appliceras tillsammans med ett TIM-skikt snarare än som en fristående ersättning.
Varför förvirringen mellan beläggningar och TIMs kvarstår
Efterfrågan på termiska gränssnittsmaterial har klättrat kraftigt tillsammans med AI-beräkningsboomen, med rapporter om att till och med Nvidia utvärderar diamantbaserade termiska material för sina högsta effektchips. Mitt i denna tillväxt har en nyare kategori, termiskt ledande isolerande beläggning, kommit in på marknaden och förväxlas ofta med en drop-in TIM-ersättning.
De två materialen tjänar olika jobb. En TIM, som en termisk dyna eller fett, är ett rent gränssnittsfyllmedel vars kärnuppgift är att ta bort luftgapet mellan två mot varandra passande ytor. En termiskt ledande isolerande beläggning är ett funktionellt isolerande substrat: dess kärnvärde är högspänningsisolering och en tillplattad bas för enheten eller kylflänsen. När beläggningen har härdats bär den fortfarande mikroskopiska toppar och dalar, så det krävs fortfarande ett TIM-skikt ovanpå den för att uppnå effektiv värmeöverföring på systemnivå.
Steg ett: Naturlig kylning i genomgående hålpaket
Innan ytmonteringsteknik blev standard använde kraftenheter genomgående hålpaket som TO-serien. Värme gick från chipet genom en metallram, ut genom stiften, över PCB:n och slutligen in i en extern kylfläns.
Termiska gränssnittsmaterial var fortfarande primitiva i detta skede. Ingenjörer förlitade sig på enkelt silikonbaserat termiskt fett fyllt med vanliga zinkoxid- eller aluminiumoxidpartiklar, främst för isolering snarare än värmespridning. Enhetens effektnivåer var tillräckligt låga för att ett TO-pakets termiskt motstånd på 50 till 80 grader Celsius per watt fortfarande var acceptabelt, även om tunna stifttvärsnitt skapade högt motstånd och lämnade lite utrymme när strömmarna ökade.
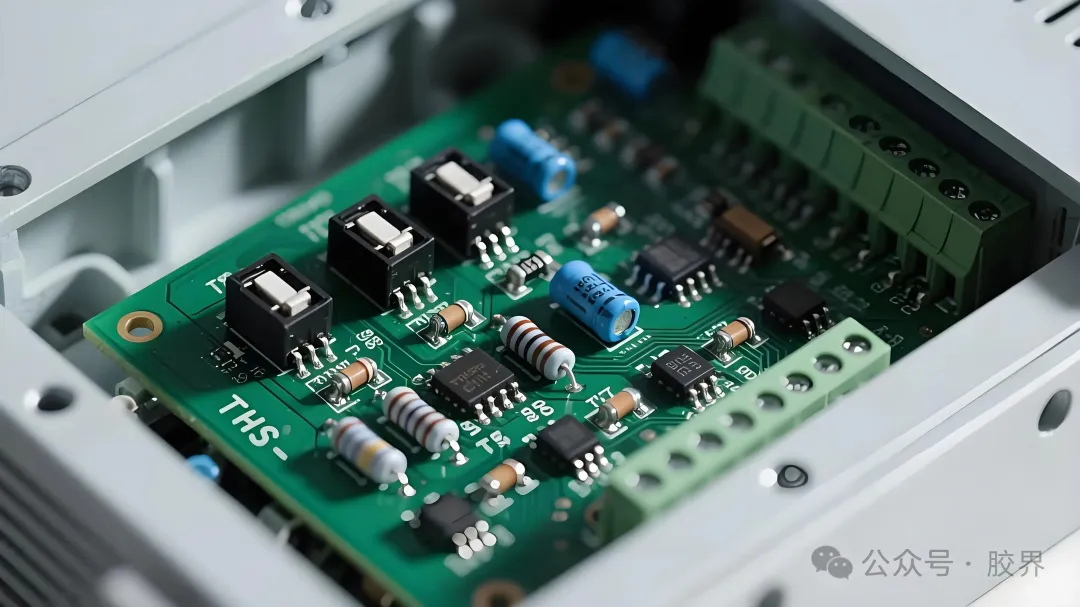
Steg två: Två decennier av kylning på botten
När byte av strömförsörjning och motordrift ökade effekttätheten övergick industrin till nedkylning (BSC) och använde själva kretskortet som ett förstastegs kylfläns. Denna arkitektur dominerade kraftpaket i ungefär tjugo år över tre generationer.
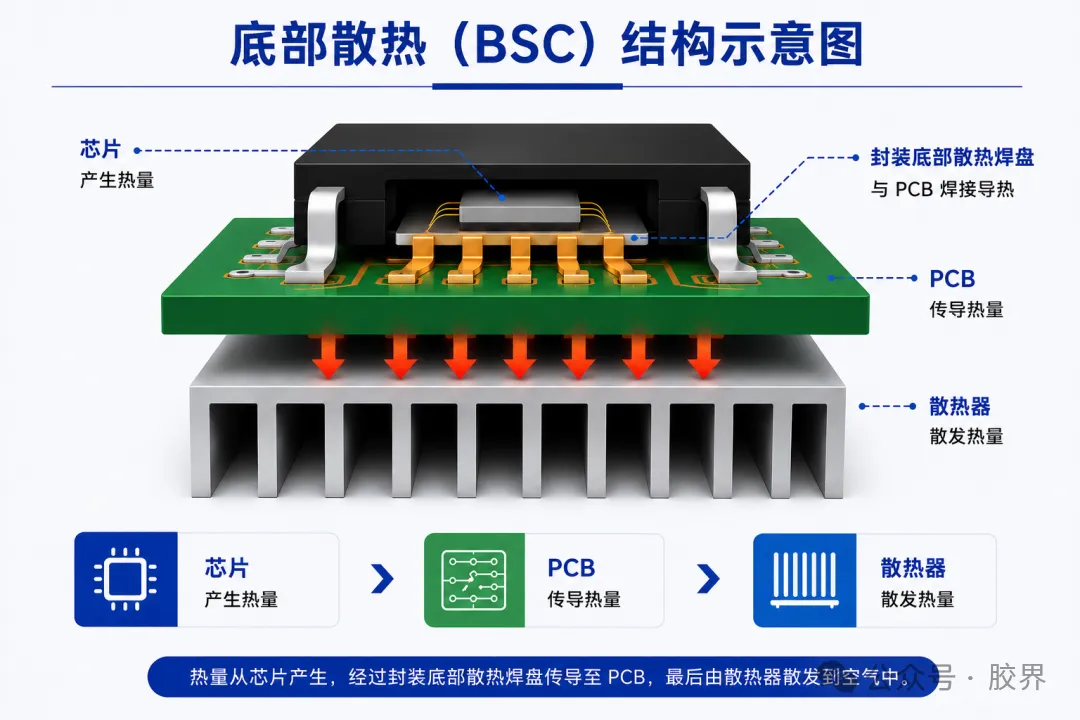
Generation 1: Exponerad bottenplatta
Paket som D2PAK och TO-263 förde dräneringsterminalen direkt till en stor exponerad metallkudde på paketets undersida, vilket skapade en direkt chip-till-PCB-termisk väg. Detta drog in PCB i kylsystemet för första gången, även om PCB:s egen ledningsförmåga, ungefär 0,3 till 1,5 W/m·K, snabbt blev den nya begränsande faktorn.
Generation 2: Copper Clip Bonding
För att minska motstånd och värmeuppbyggnad från tunna bindningstrådar, introducerade tillverkare som Infineon kopparklämma-teknik i linjer som OptiMOS, och ersatte trådbindningar vid källterminalen med ett tjockt kopparklämma som fungerade som en sekundär värmebana samtidigt som strömkapaciteten ökade.
Generation 3: Paket och PCB Co-Design
Senare konstruktioner parade mer kompakta paket med två rader med flerskiktiga, tjocka koppar, nedgrävda koppar-kretskort för att pressa ut mer konduktivitet ur kortet. PCB:s inneboende termiska tak kvarstod, värmebanorna blev mer kretslopp och stora obligatoriska skyddszoner på PCB:s undersida motverkade miniatyrisering.
TIM-tekniken mognade i takt med dessa paket. Standard termiskt fett blev allmänt förekommande, fasförändringsmaterial började användas som ett fast vid rumstemperatur alternativ som mjuknar nära 45 till 60 grader Celsius för bättre ytöverensstämmelse och konduktivitet på 5 till 10 W/m·K utan utpumpning, och termiska kuddar byggda på silikon- eller akrylatbaser med boron nitride-16 eller 6-aluminiumoxid eller W-fyllmedel. fyllnadsmängden ökade.
Steg tre: Kylning på ovansidan för enheter med breda band
Ökningen av kiselkarbid (SiC) och galliumnitrid (GaN) enheter, med sina högre kopplingshastigheter, spänningsklasser och effekttätheter, exponerade gränserna för kylning på bottensidan. Branschens svar var kylning på ovansidan (TSC): en exponerad metallplatta på förpackningens ovansida ansluts direkt till en kylfläns eller en kall platta och kringgår kretskortet helt.
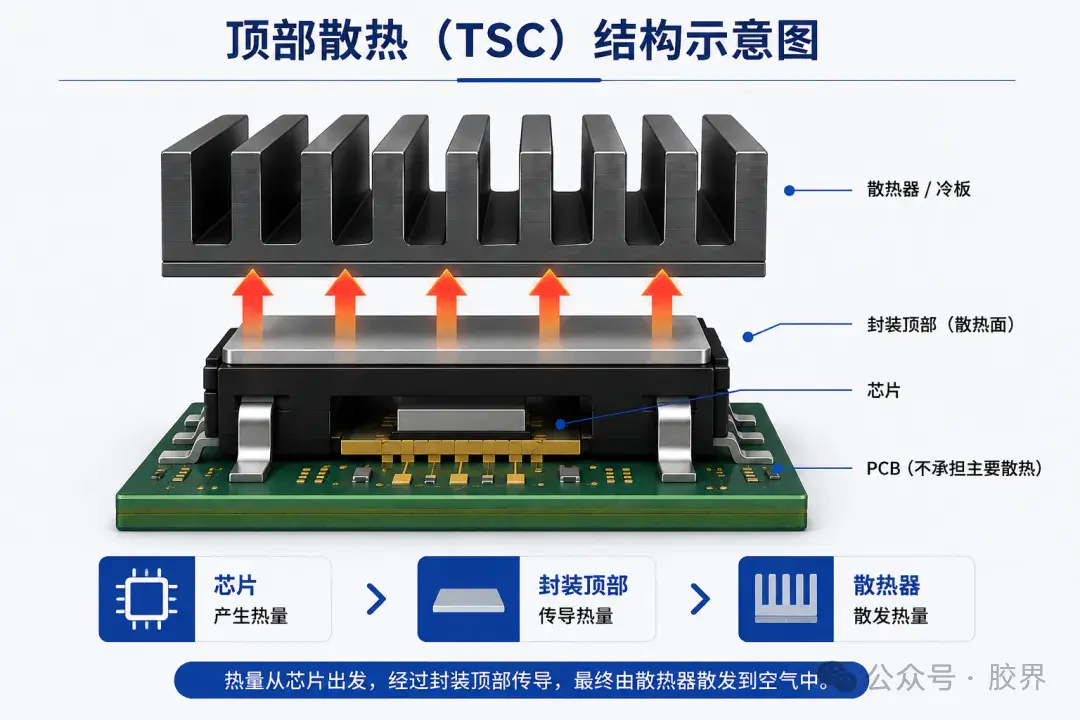
Vad TSC förbättrar
- Kortare ledningsväg låter designers använda mindre SiC-munstycke för samma termiska budget
- Kylning flyttas från PCB, vilket möjliggör en tätare strömslinga under enheten och lägre högfrekvent EMI
- Krypavstånd på paketnivå kan optimeras för 800V-klass högspänningsplattformar
Vad TSC komplicerar
- Enhetens topp och kylflänsen behöver nu elektrisk isolering, historiskt löst med en smörgås med fett-keramik-fett
- Fyra staplade gränssnitt i den sandwichen ackumulerar termiskt motstånd
- Styva keramiska skivor kan inte anpassa sig till de små, oregelbundna övre ytorna som är typiska för TSC-enheter, vilket lämnar lokala tomrum och tillförlitlighetsrisk under bilvibrationer och termisk cykling
Hur en termiskt ledande isolerande beläggning förändrar stapeln
För att förenkla denna sandwich utvecklade industrin vattenburen epoxi värmeledande isolerande beläggning som ett integrerat isolerings-plus-ledningsmaterial. Målet är att ersätta ett TIM-skikt och en keramisk isoleringsskiva med en enda beläggning, vilket ger en ny värmebana: chip, ett TIM-skikt, värmeledande isoleringsbeläggning på ovansidan, sedan den vattenkylda plattan eller kylflänsen.
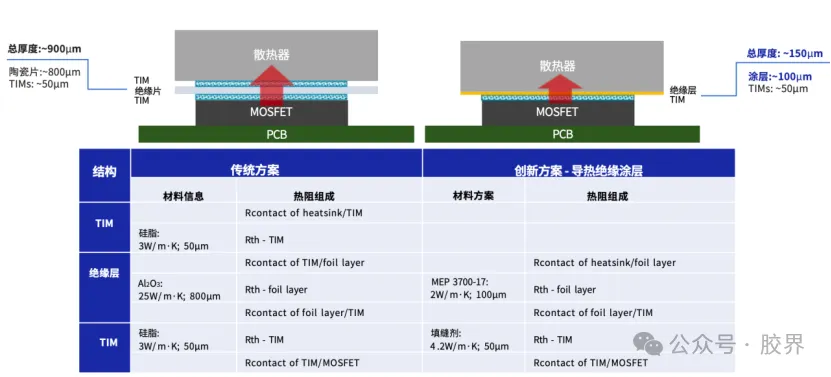
| Attribut | Keramisk smörgåsstapel | Beläggning Plus TIM Stack |
| Gränssnittsskikt | Fett, keramisk plåt, fett | Enkelt TIM-lager plus beläggning |
| Total tjocklek | 800 μm eller mer | 100 till 250 μm |
| Bind till kylfläns | Fysisk kontakt | Kemisk bindning |
| Risk för spröd sprickbildning | Finns i keramik | Undviks med epoximatris |
| Oregelbunden topptäckning | Begränsad av styv plåt | Full täckning via spraybeläggning |
En termiskt ledande isolerande beläggning ersätter inte en TIM. Det optimerar isoleringsskiktet så att den medföljande TIM kan vara tunnare, mer pålitlig och bättre anpassad till gränssnittet den fyller.
Hur produktionsklassade beläggningar ser ut idag
Sedan 2022, när 800V elfordonsplattformar skalade upp, nådde TSC-förpackningar massproduktionsmognad tillsammans med vattenburen epoxibeläggningsteknik. MEPCOATs MEP 3700-serie är en representativ produkt, som kombinerar en värmeledningsförmåga på 2 W/m·K med 3 000 till 6 000 V högspänningsisolering, stark gränssnittsvidhäftning och tillförlitlighet av fordonskvalitet i ett enda lager.
Utöver validering av fordonskvalitet över tusentals temperaturcykler och 96 timmars exponering för saltspray, stöder dessa beläggningar exakt tjocklekskontroll: en enda passage kan lägga ner så lite som fem mikron, eller på varandra följande spray-och-härdningscykler kan byggas upp till en måltjocklek samtidigt som de undviker bubblor och håligheter som annars skulle skada isoleringskapaciteten.
Varför arkitekturen fortsätter att utvecklas
Varje steg i denna historia, från naturlig kylning genom hålet till två decennier av kylning på bottensidan till dagens kylning på ovansidan med termiskt ledande isolerande beläggning, följer samma underliggande logik: förkorta värmevägen, minska antalet gränssnitt, balansera isolering mot värmeavledning och anpassa till mindre enheter. När SiC-användningen sprider sig och fordonsspänningsplattformar går förbi 800V, blir gränserna för flerskiktsdynor och keramiska skivor svårare att ignorera, och beläggning-plus-TIM-parning dyker upp som den praktiska vägen framåt för kompakta elektriska drivenheter med hög effekttäthet.
Ersätter en termiskt ledande isolerande beläggning termiskt fett eller kuddar helt?
Nej. En beläggning lämnar fortfarande mikroskopiska ytojämnheter efter härdning, så en TIM som termiskt fett eller en termisk dyna förblir nödvändig för att fylla det slutliga luftgapet i gränsytan.
Varför blev kylning på ovansidan nödvändig för SiC- och GaN-enheter?
Enheter med stort bandgap växlar snabbare, körs med högre spänning och packar mer kraft i ett mindre fotavtryck än äldre kiseldelar, och kylning på undersidan genom PCB kunde inte längre hålla jämna steg med värmen som dessa enheter genererar.
Vilken är den största tillförlitlighetsfördelen med en beläggning jämfört med en keramisk isoleringsskiva?
Beläggningen bildar en kemisk bindning till kylflänsens yta snarare än att förlita sig på fysisk kontakt, och dess epoximatris har ingen risk för keramisk sprödsprickning, så den håller bättre vid vibrationer och termisk cykling av fordon.
Kan en värmeledande isolerande beläggning täcka oregelbundna eller krökta anordningsytor?
Ja. Eftersom det appliceras med spruta snarare än som ett förskuret ark, kan det helt omsluta krökta ytor, spår och små kylanordningsgeometrier på ovansidan i ett enda processsteg.
SENASTE INLÄGG
Låt oss skapa något fantastiskt tillsammans
contact us
KONTAKTINFORMATION
- Address:nr. 241, Yaojiafan, Zhangpanqiao, Shushan Street, Xiaoshan District, Hangzhou City, Zhejiang-provinsen, Kina
- TEL:+86-0571-83175630
- Phone:+86-13336160217
- Email:[email protected]
PRODUKTER
NYHETSCENTER
MOBILTERMINAL
Copyright© Zhejiang Geruite Packaging Materials Co., Ltd. Alla rättigheter reserverade.
Privacy Wholesale industrial packaging tape Manufacturers