-
 +86-0571-83175630
-
 [email protected]


Tillverkare av klar krympfilm
-
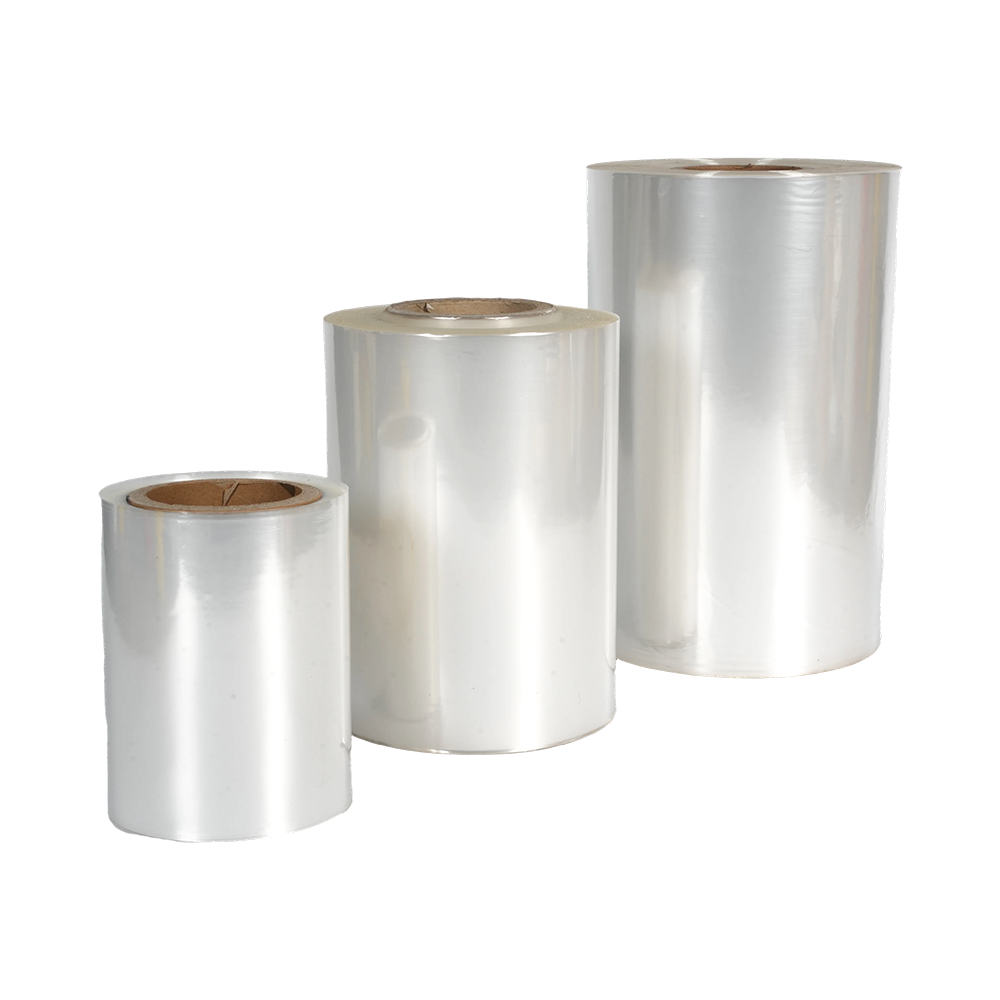
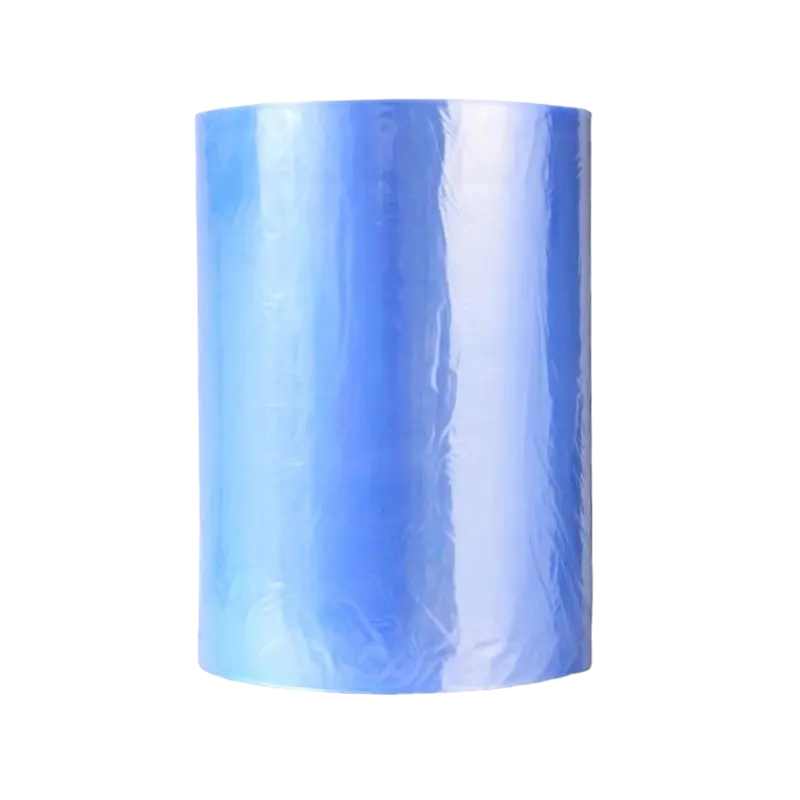
POF värmekrympfilm, tjocklek 0,012MM-0,05MM
POF värmekrympfilm är en flerskikts samextruderad polyolefinfilm känd för sin höga transparens oc... -
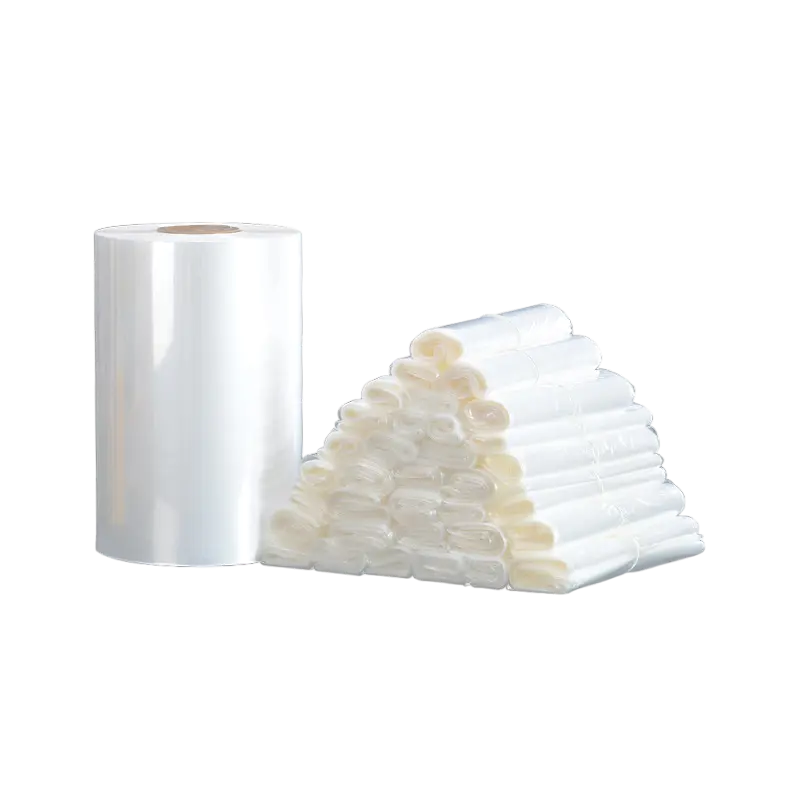
POF Krympfilm/påse
POF krympfilm/påsar: det föredragna valet för värmekrympförpackningar i en tidevarv av miljöefter... -
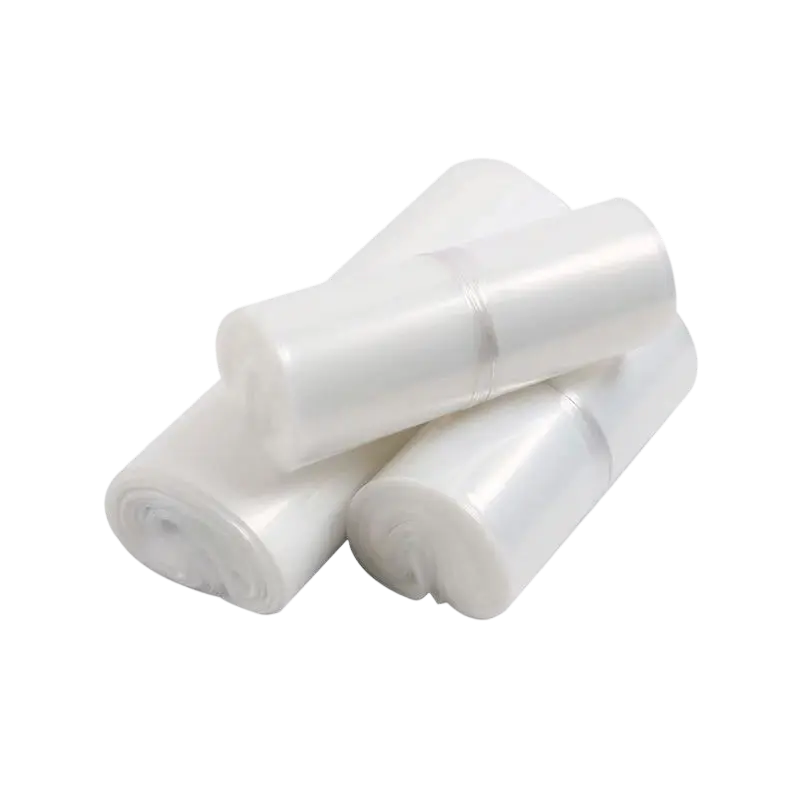
PE krympfilm/påse
PE-krympfilm/påsar: det svåra valet för tunga industriförpackningar. Tillverkade med LDPE-film-pr... -
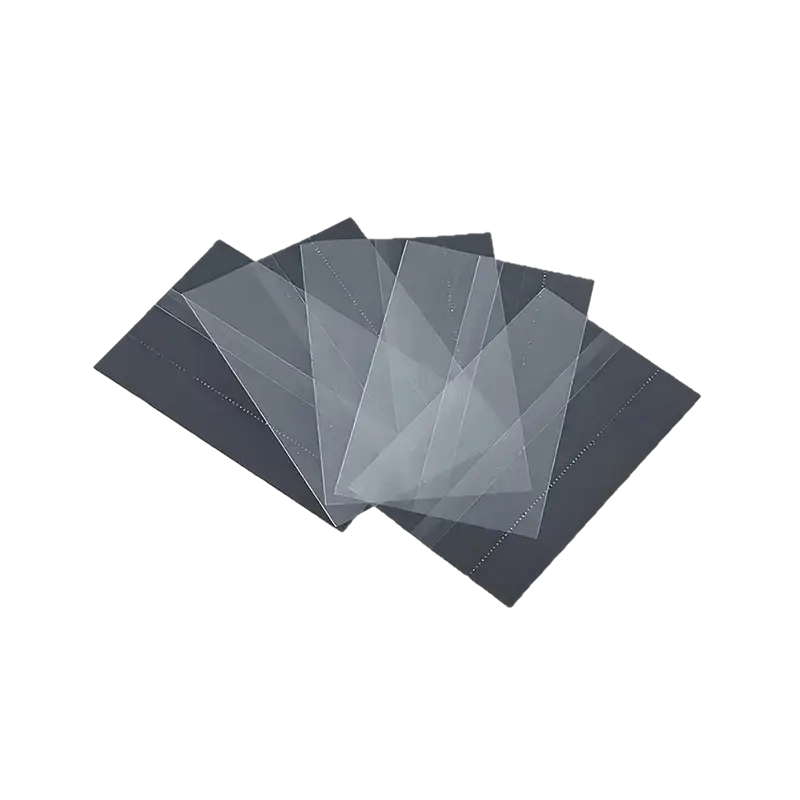
PVC krympfilm
PVC-krympfilm: ett beprövat, kostnadseffektivt val för etikettförpackning. Tillverkad med en kala... -
PET-krympfilm
PET-krympfilm är det valda materialet för avancerade etiketter och förpackningar för oregelbundet...
Heder
-
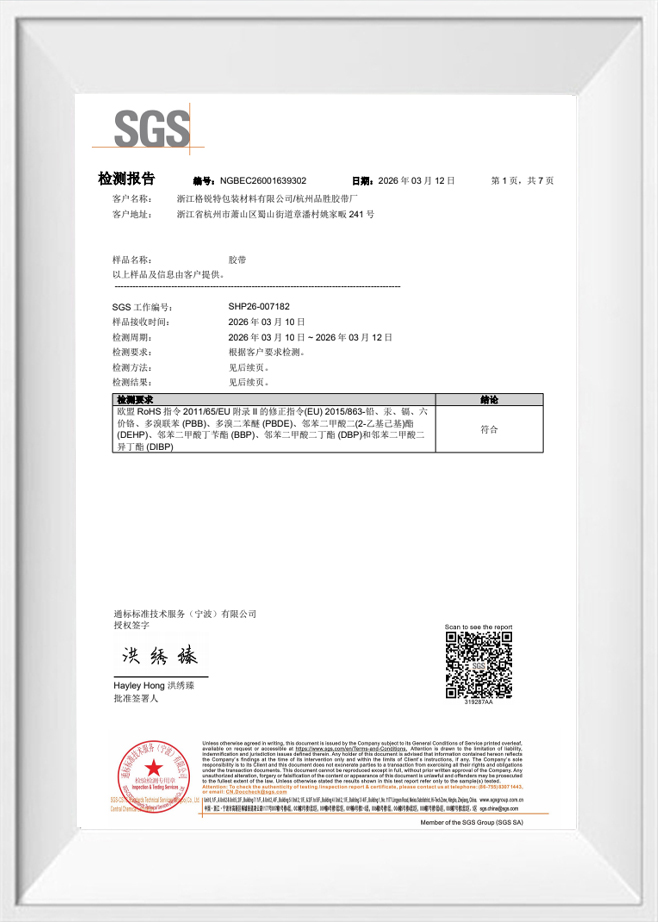 Testrapport
-
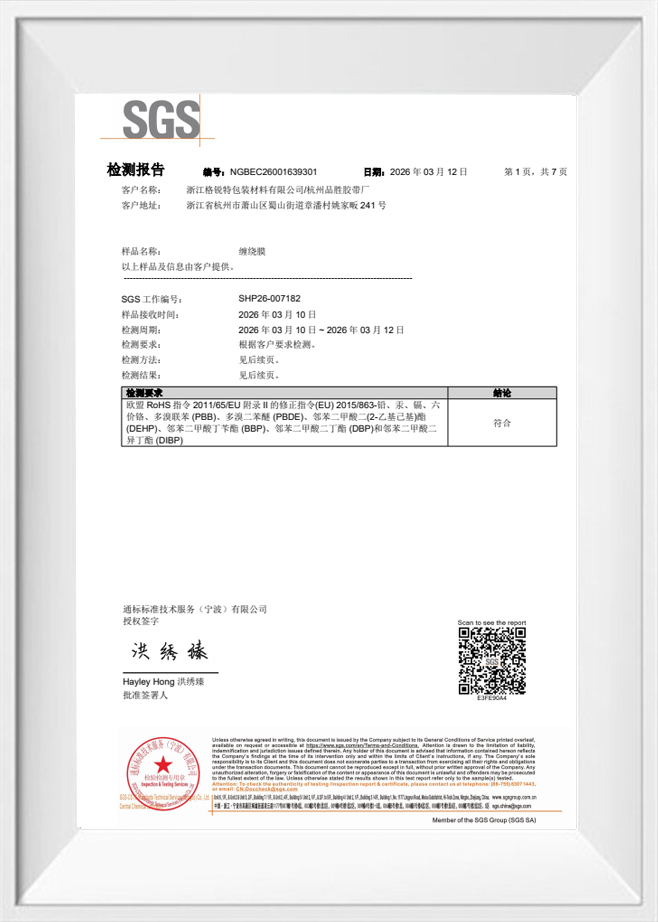 Testrapport
-
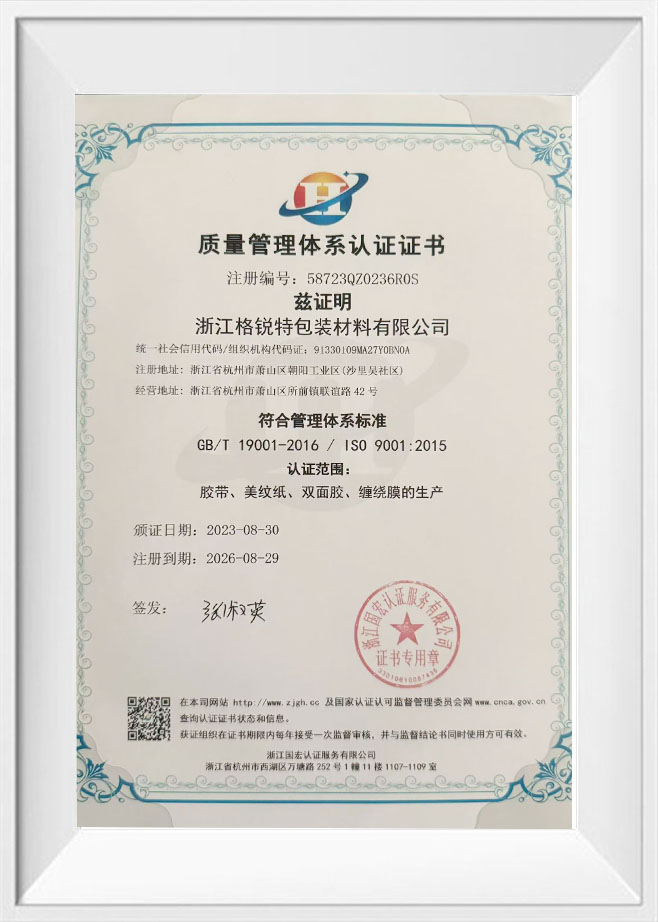 Certifikat för kvalitetsledningssystem
-
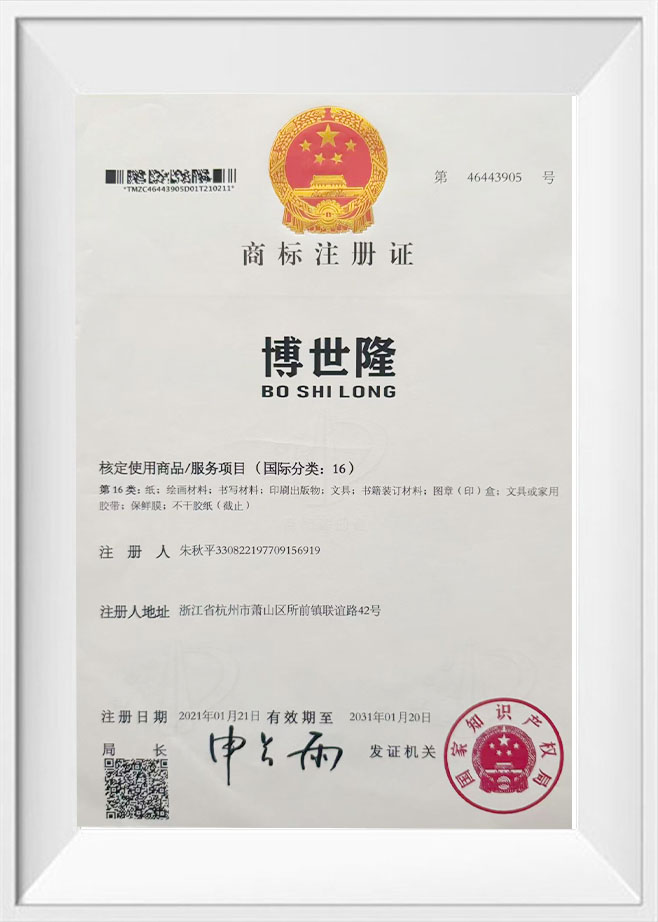 Varumärkesregistreringscertifikat
-
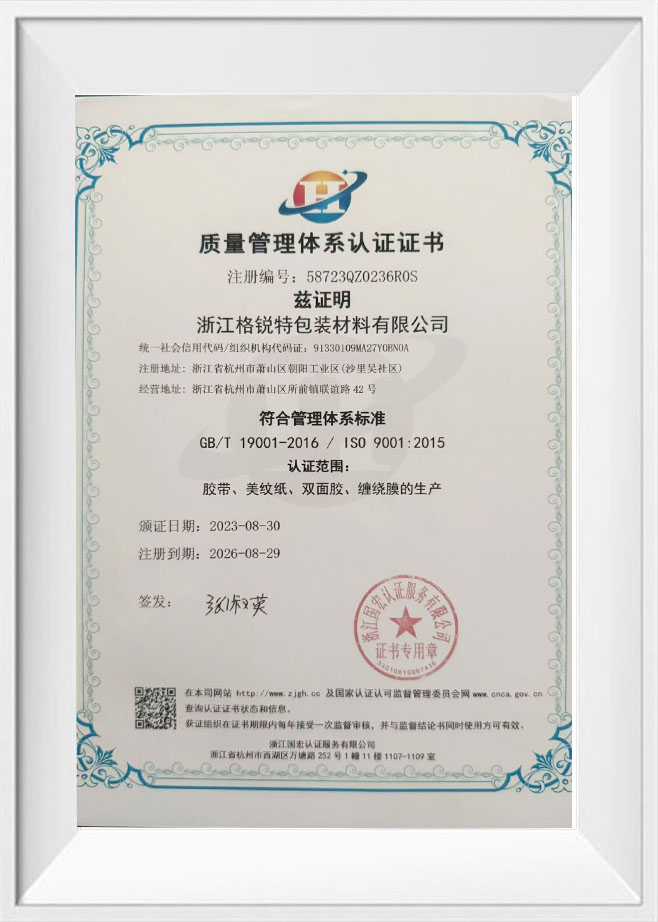 Certifikat för kvalitetsledningssystem
Nyheter
-
Branschnyheter 2026-10-14
När en låda för tunga maskiner når ett hamnlager efter 40 dagar till sjöss, beror skillnaden mellan en säker bunt och en lös last ofta på bandningsmaterialet. Stålband rostar, skär i hörn och kräver kraftiga verktyg för att spänna. Polypropenremmar, å andra sidan, kryper under ihållande belastning. PET-plasts...
Visa mer -
Branschnyheter 2026-10-07
En dryckesfabrik förlorade två pallar med buteljerad produkt när den mörka PET-remmen på en last som var vänd mot gaffeltrucken knäckte vid en skadad svets. Operatören kunde inte se svetsen eftersom den ogenomskinliga remmen gömde den. Transparent PET-band tar bort den där döda fläcken: den kla...
Visa mer -
Branschnyheter 2026-09-30
En pall med aluminiumramar anländer med ett knäppt PP-band, ett förskjutet toppskikt och en 400 km tur framåt. Den scenen upprepas dagligen, och det är därför köparna byter till PET packningsrem för laster som väger, lägger sig eller färdas långt. PET är polypropenens polyesterkusin: den sträck...
Visa mer
Kontakta oss nu
Krympfilm Industry Knowledge Extension
Varför filmtjocklek och mätare betyder mer än du tror
Zhejiang Geruite Packaging Materials Co., Ltd. arbetar nära med inköpsteam inom logistik, detaljhandel och industritillverkning - och en av de mest konsekventa källorna till förpackningsfel vi stöter på är mätfelsmatchning. Köpare använder ofta en enda filmspecifikation för alla SKU:er, utan att inse att krympplastprestandan är direkt kopplad till förhållandet mellan filmmått, produktvikt och ytprofil.
Genomskinlig krympfolie är kommersiellt tillgänglig i mätare som typiskt sträcker sig från 35 till 200 gauge (ungefär 9 till 50 mikron). Tunnare filmer i intervallet 35–60 gauge anpassar sig tätt till släta, lätta produkter och ger en detaljhandelsfinish med hög glans. Tyngre mätare från 75–100 gauge är bättre lämpade för oregelbundna former, skarpa hörn eller produkter som buntas ihop där filmpunktionsmotståndet blir kritiskt. Att använda en underdimensionerad mätare på en produkt med utskjutande kanter riskerar inte bara punktering under hanteringen – det skapar mikrorevor som äventyrar den förseglade miljön, påskyndar fuktinträngning och oxidation i känsliga varor.
Det praktiska testet är enkelt: applicera filmen manuellt runt produktprofilen och kontrollera om den överensstämmer utan att överbrygga vid försänkta områden. Om överbryggning inträffar kan filmens krympningsförhållande – procentandelen filmen drar ihop sig i varje orientering när värme appliceras – vara otillräcklig. Biaxiellt orienterade krympfilmer erbjuder balanserad krympning i både maskin- och tvärriktningar, idealiskt för oregelbundna geometrier. Monoaxiellt orienterade filmer krymper till övervägande del i en riktning och är bättre lämpade för märkning av hylsor eller rörformat.
Inställningar för värmetunnel och filmkompatibilitet: Få rätt krympcykel
Kvaliteten på en färdig krympplast tätningen beror mindre på filmspecifikationen än vad de flesta operatörer antar, och mer på om värmetunnelns parametrar är korrekt anpassade till filmens kemi. Två variabler dominerar: transportörhastighet och tunneltemperatur. Om den springer för fort blir filmen underkrympt, med lösa veck och öppna hörn. Att springa för långsamt orsakar överkrympning, vilket belastar sömmar, ger genombränningshål och kan förvränga eller krossa lättare produkter under.
PVC-krympfilm fungerar effektivt i intervallet 120–160°C tunneltemperatur, medan polyolefinfilmer (POF) – nu det föredragna alternativet i livsmedelskontakt- och detaljhandelsmiljöer på grund av deras luktfria förbränning och FDA-överensstämmelse – vanligtvis kräver 120–175°C beroende på tjocklek och transportörhastighet. Det kritiska misstaget är att behandla temperaturen som den enda variabeln. Transportörens uppehållstid – de totala sekunderna som en produkt spenderar i tunneln – är lika avgörande. Ett långsammare band vid lägre temperatur ger ofta en renare finish än en kombination av hög temperatur och hög hastighet som stötar filmen ojämnt.
För operationer som kör blandade produktstorlekar på samma linje är den mest praktiska kalibreringsmetoden att köra en testsats vid mittpunkten av filmtillverkarens rekommenderade temperaturintervall, justera transportörens hastighet först och endast ändra temperaturen i steg om 5°C efter att hastighetsoptimeringen är slut. Detta tillvägagångssätt minskar filmspill under kalibrering och skyddar tätningsutrustning från termisk stress orsakad av upprepade stora temperatursvängningar.
Arbetsflöden för manuell inpackning: där krymplindningshandrullen tillför mätbart värde
Inte varje förpackningsoperation motiverar kapitalkostnaden eller golvytan för en helautomatisk krymptunnellinje. För låg till medelstor volymuppfyllelse, fältbaserad packning eller oregelbundna föremål som inte matas tillförlitligt genom automatiserad utrustning, förblir manuella inslagningsarbetsflöden den praktiska standarden – och krympplast hand roller är det centrala verktyget som avgör om den manuella processen är effektiv eller kaotisk.
En handrulle har två funktioner i ett manuellt arbetsflöde för krympplast: att spänna filmen jämnt när den appliceras runt produkten, och bibehålla konsekvent överlappning vid varje pass. Utan en rulle tenderar operatörer att applicera film med ojämn spänning - tätt på en sida, lös på en annan - vilket direkt leder till ojämn krympning när värme appliceras och resulterar i skrynkliga, kommersiellt oacceptabla ytbehandlingar. En väldesignad handrulle upprätthåller ett fast mellanrum mellan kärna och film som reglerar spänningen automatiskt när operatören rör sig runt produkten.
För inpackning på pallnivå med stretch- eller krympfilm blir ergonomisk handtagsdesign en funktionell fråga, inte bara en komfortfaktor. Upprepade belastningsskador från manuell inpackning i stora volymer är dokumenterade produktivitets- och ansvarsproblem i lagermiljöer. Rullar med vadderade, roterande handtag minskar grepptröttheten avsevärt jämfört med dispensrar med fast kärna. För operationer där en enskild operatör lindar mer än 50 enheter per skift manuellt, betalar investeringen i en kvalitetshandrulle med ett ergonomiskt grepp tillbaka i minskade skadeanspråk och bibehållen genomströmning väl under det första kvartalet av användning. Hos Zhejiang Geruite Packaging Materials Co., Ltd., är våra filmprodukter konstruerade med konsekvent mättolerans specifikt för att stödja jämn, förutsägbar hand-roller dispensering utan filmspårning eller kantböjning under applicering.
Hållbarhetsöverväganden i krympfilmsspecifikationen
Eftersom lagstiftningen om utökat producentansvar (EPR) expanderar över stora exportmarknader – inklusive EU:s förordning om förpackningar och förpackningsavfall (PPWR), Storbritanniens skatt på plastförpackningar och motsvarande ramverk som växer fram i Sydostasien – är valet av krympfilmsmaterial i allt högre grad ett beslut om efterlevnad, inte bara ett prestationsbeslut.
De två dominerande krympfilmsmaterialen, PVC och polyolefin (POF), uppvisar mycket olika uttjänta profiler. PVC är alltmer begränsad eller hårt beskattad på reglerade marknader på grund av dess klorhalt och generering av saltsyrautsläpp vid förbränning. POF – bestående av polyeten (PE) och polypropen (PP) varianter – är kompatibel med befintliga polyolefinåtervinningsströmmar på de flesta utvecklade marknader, förutsatt att det samlas in separat från papper och andra material.
För tillverkare som exporterar till EU-köpare under växande försörjningskedjans due diligence-krav, blir det standardpraxis att deklarera filmsammansättning och återvinningsbarhet på förpackningsdokumentation. Att specificera en film med en enkelpolymerkonstruktion (PE eller PP i monomaterial) snarare än en samextrudering i flera lager förbättrar klassificeringen av återvinningsbarhet enligt ramarna för RecyClass och CEFLEX, som flera stora europeiska återförsäljare nu kräver som leverantörskvalificeringskriterium. Nedmätning – reducering av filmtjockleken samtidigt som den erforderliga mekaniska prestanda bibehålls genom förbättrade polymerformuleringar – är en parallell strategi som minskar materialförbrukningen per förpackad enhet med 15–25 % utan att kompromissa med tätningens integritet, vilket direkt minskar både materialkostnaden och plastskatten.
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.
CONTACT DETAILS
- Address:nr. 241, Yaojiafan, Zhangpanqiao, Shushan Street, Xiaoshan District, Hangzhou City, Zhejiang-provinsen, Kina
- TEL:+86-0571-83175630
- Telefon:+86-13336160217
- E-post:[email protected]
PRODUKTER
NYHETSCENTER
MOBIL TERMINAL
Upphovsrätt© Zhejiang Geruite Packaging Materials Co., Ltd. Alla rättigheter förbehållna.
Integritet Anpassad klar krympplast